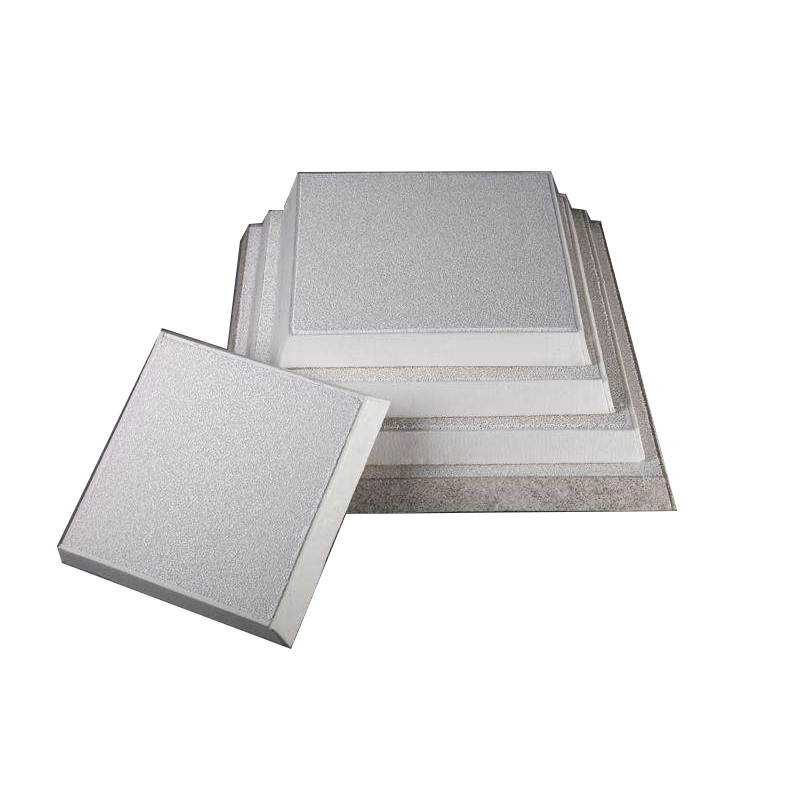
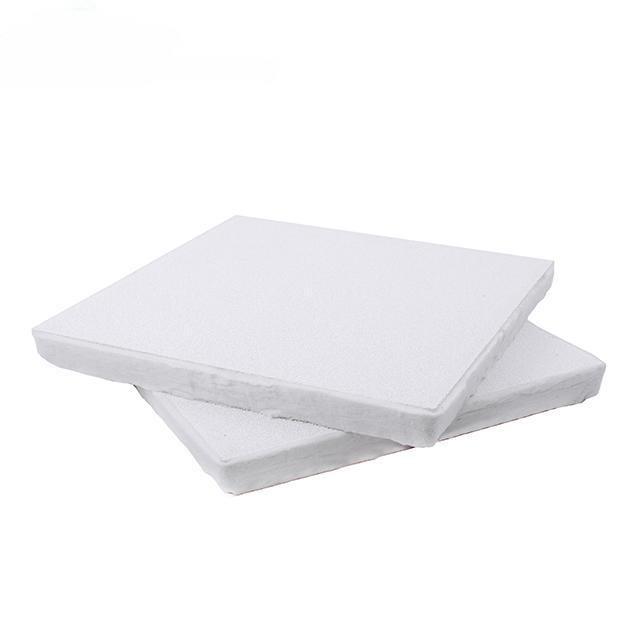
Matatar Kumfa Mai Rage Tsauri Don Zagaye Aluminum
Umarni:
Duba kuma tsaftace tarkacen da ke saman akwatin matatar don kiyaye akwatin matatar mai tsafta kuma ba tare da lalacewa ba,duba lafiyar kowace kayan aiki a layin samarwa, gami datanderu, masu wanki, akwatunan tacewa dainjunan simintin zafi masu zafi.
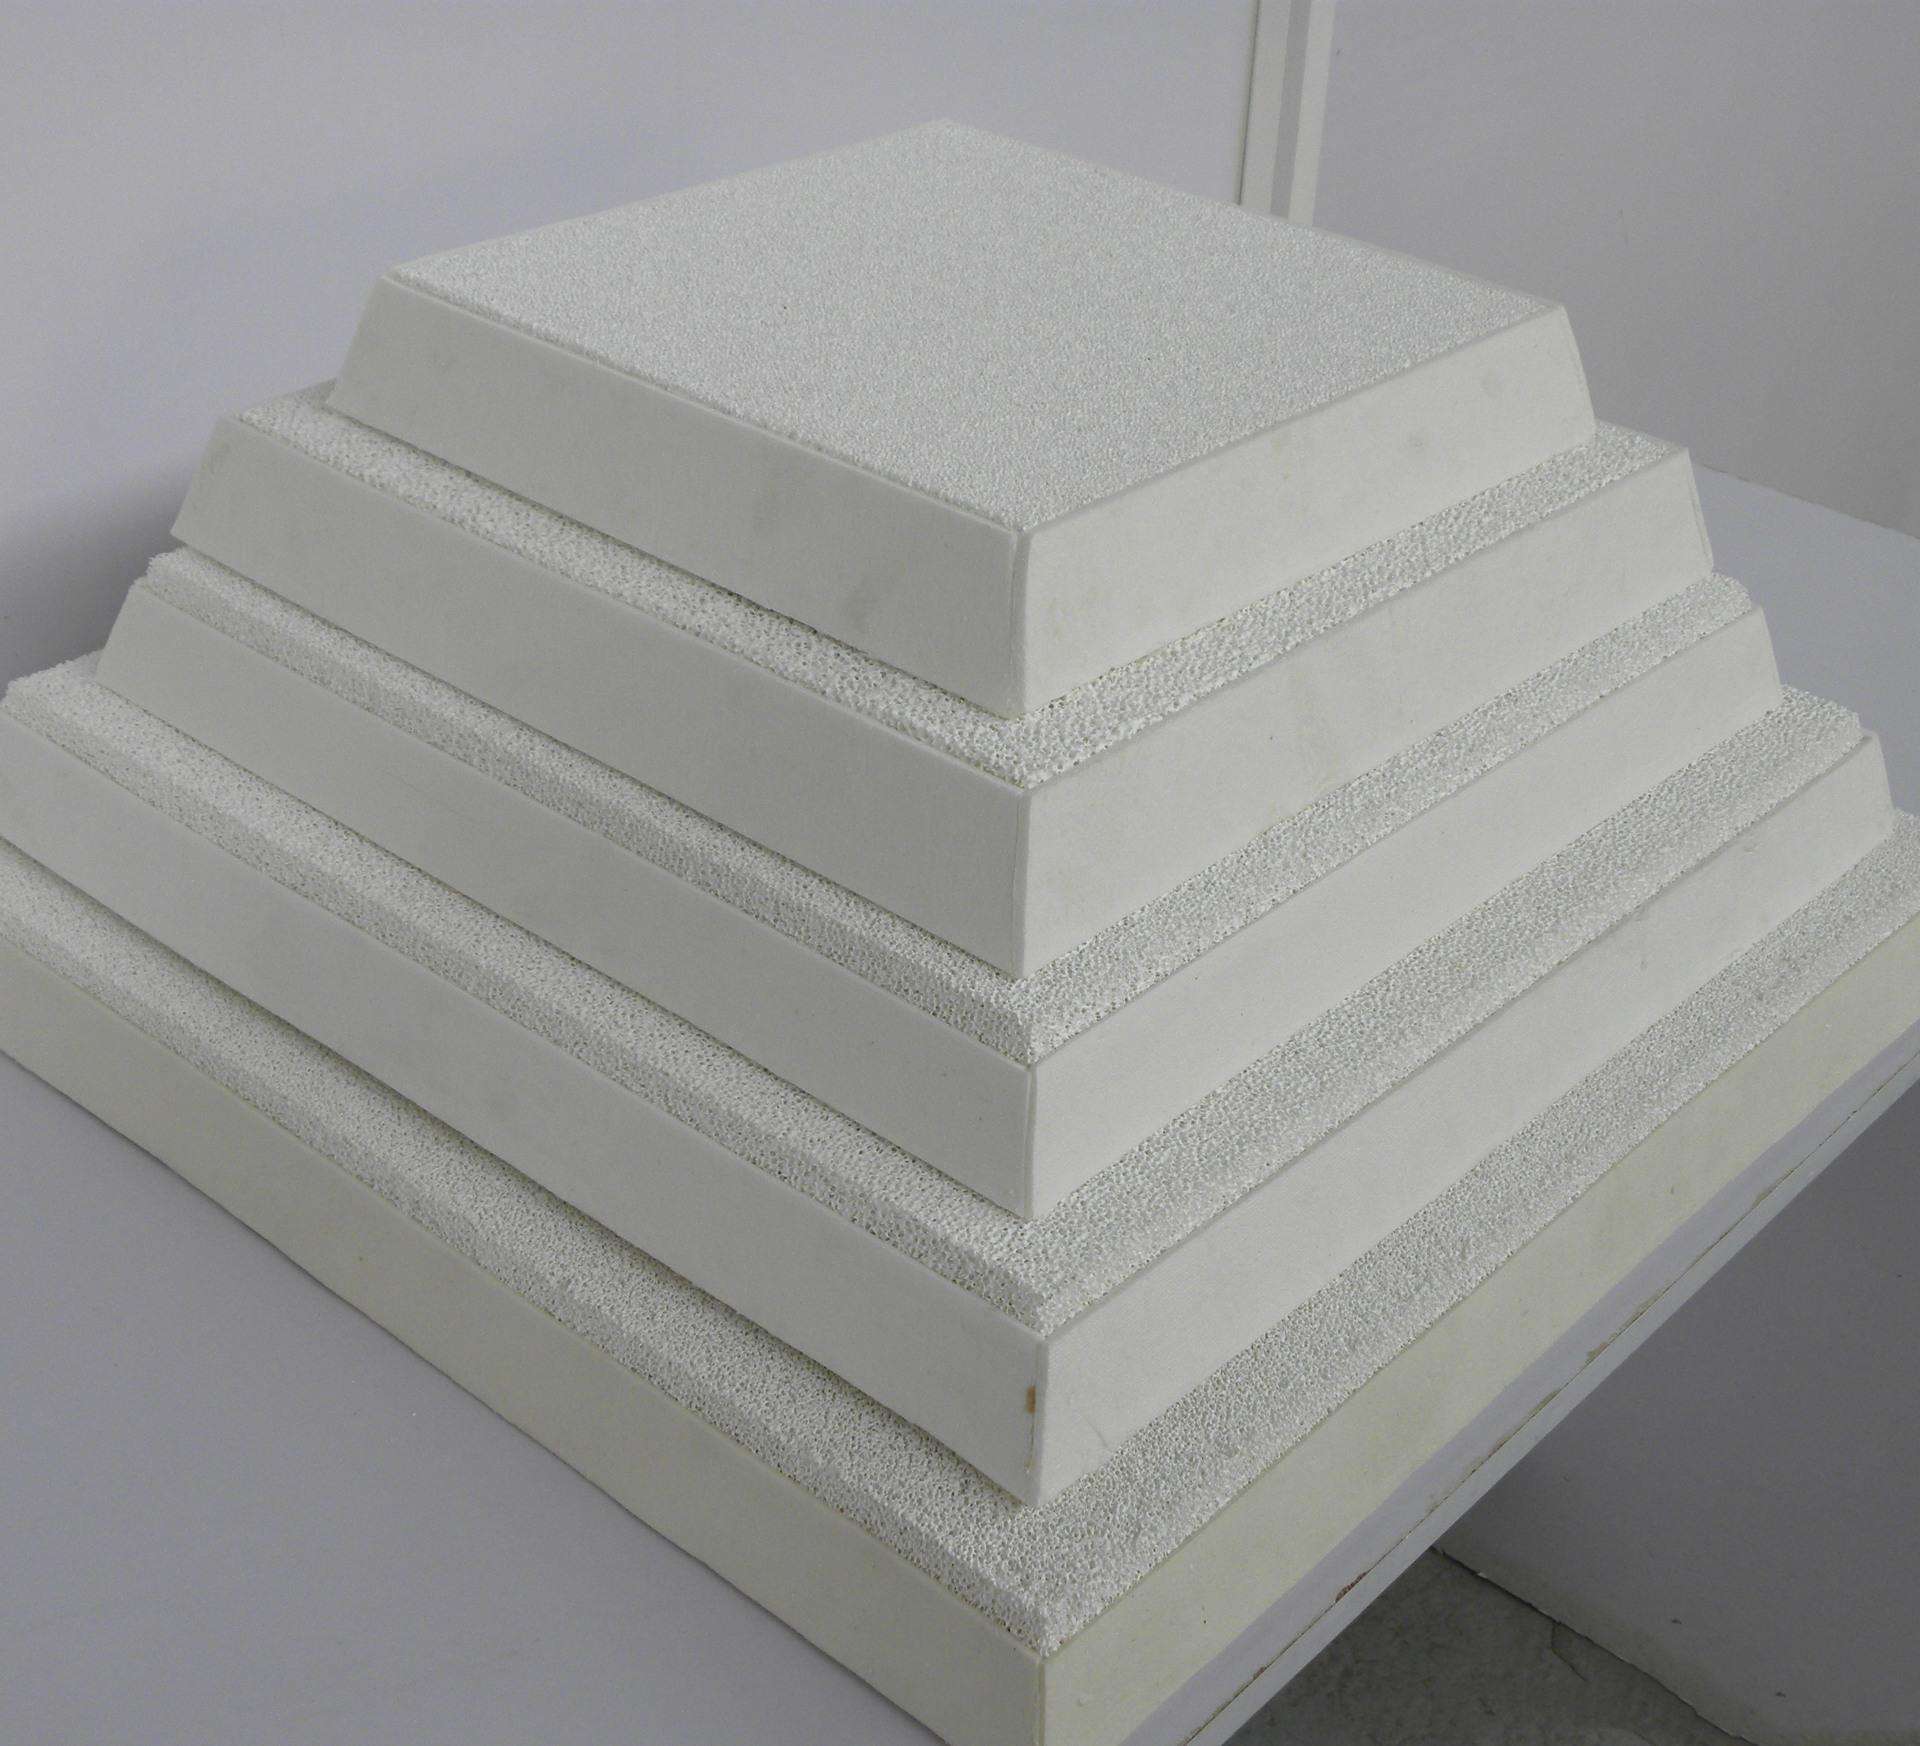
A hankali a saka farantin tacewa a cikin akwatin tacewa, sannan a danna gasket ɗin rufewa a kusa da farantin tacewa da hannu don hana ruwan aluminum ya ratsa ko ya yi iyo.
A kunna akwatin tacewa da farantin tacewa daidai gwargwado don su yi kusa da zafin aluminum mai narkewa, kuma zafin zafin farantin tacewa bai kai ƙasa da yadda aka saba ba.260℃. Zafafawa kafin a fara amfani da shi don cire ruwan da ke shanyewa yana taimakawa wajen buɗe girman ramin matatar farko nan take, yana hana toshewar ramin farantin matatar saboda faɗaɗawa da matsewar zafi.Wutar lantarki ko iskar gasAna iya amfani da dumama don dumamawa kafin lokaci, kuma dumama ta yau da kullun tana ɗaukar mintuna 15-30.
Bayan aluminum mai narkewa ya fito daga akwatin tacewa, zai ratsa ta cikin injin wanki zuwa dandamalin siminti na gaba. A wannan lokacin, a kula da canje-canjen da ke cikin kan aluminum hydraulic, sannan a kula da buƙatar da ake buƙata ta yau da kullun don kwararar ruwan aluminum. Kan matsin lamba na farko na yau da kullun shine100-150mmLokacin da aluminum ɗin da aka narke ya fara wucewa, kan matsi zai faɗi ƙasa75-100mm, sannan kan matsin lamba zai ƙaru a hankali.
A lokacin aikin tacewa na yau da kullun,a guji yin ƙwanƙwasawakumagirgiza farantin tacewaA lokaci guda, ya kamata a sanya mai wankincike da aluminumruwa don guje wa yawan dagula ruwan aluminum.
Bayan tacewa, cire farantin matattarar akan lokaci kuma tsaftace ta akwatin tacewa.
| Girman | Samfuri/kauri (mm) | ppi | shiryawa |
| Inci 12 | 305/40 | 20, 30, 40, 50, 60 | Kwalaye 10/kwali |
| Inci 12 | 305/50 | Kwalaye 10/kwali | |
| inci 15 | 381/40 | Nau'i 6/kwali | |
| inci 15 | 381/50 | Nau'i 6/kwali | |
| inci 17 | 432/50 | Nau'i 6/kwali | |
| inci 20 | 508/50 | Guda 5/kwali | |
| inci 23 | 584/50 | Guda 5/kwali |